联系方式
24h服务热线:138-1564-3526
联系人:杜秀春
电话:0518-87599206
邮箱
店铺地址:https://dhyongjie.1688.com/
地址:江苏省连云港市东海县安峰镇毛北桥西300米
水刀切割用砂要注意什么
文章来源:永杰磨料 人气:0 发表时间:2026-10-31
水刀切割靠高速水流带砂磨蚀材料,砂的质量直接影响切口质量和耗材寿命。
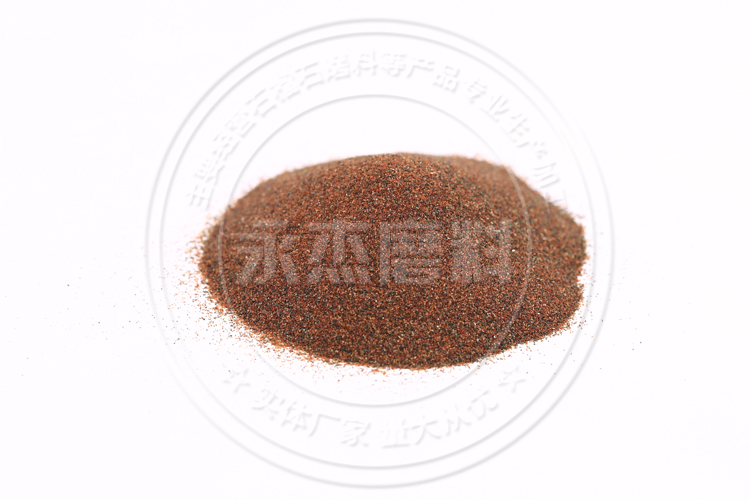
砂要干燥。受潮的砂在砂斗里结拱,下砂不连续,切口就会出现忽深忽浅的纹路,严重的直接切不透。
粒度要稳定。同批砂里粗细混杂,出砂量波动大,切割参数刚调好又变了。选固定目数段的产品,比便宜的混合砂省心。
硬度影响速度。硬度高的砂切削能力强,同样压力下走刀可以快一些;硬度过低,砂还没起作用就被水流冲走了。
杂质要控制。砂里混进线头、木屑,会堵住砂管和喷嘴,清理一次要停机半天。
耗量按经验估。切不锈钢和切铝,砂耗差别不小,按材质和厚度记账,一段时间就能摸出规律。
砂量要能调。切薄板时砂量开大,砂粒来不及参与切削就流走,既浪费又影响切口垂直度;厚板才需要加大出砂。
压力与砂量要配合。压力高而砂量不足,切口会出现拖尾纹;两者匹配,切口才直。多试几组参数,比套用别人的数据准。
换砂之前清仓。不同目数的砂混在一起,出砂量不好掌握,砂斗和管路都清一遍再换批。
喷嘴和砂管属于易损件。砂质稳定,喷嘴寿命就长;砂里杂质多、棱角尖锐,反而磨得更快。
砂选对了,水刀的效率和成本都好控制。
没有了
推荐资讯
- 石英砂滤料怎么选2026-10-31
- 水刀切割用砂要注意什么2026-10-31
- 石榴石砂目数怎么选2026-10-31
- 石榴石砂怎么选、怎么用?2026-06-18
- 石榴石砂都用在哪些地方?2026-06-18
- 石榴石砂到底是啥?2026-06-18
- 石榴石砂的选购与应用指南2026-01-22
- 石榴石砂的维护与保养2026-01-22
- 石榴石砂的原理与特性2026-01-22
- 石榴石砂的作用与维护2026-01-08
 地址:江苏省连云港市东海县安峰镇毛北桥西300米
 电话:138-1564-3526(杜秀春)
 座机:0518-87599206
 扫一扫,加微信